Чавунне лиття: технологічні особливості та вимоги до промислових відливок
Чавун застосовують для виготовлення промислових деталей, де важливими є жорсткість, зносостійкість, здатність працювати під навантаженням і стабільність конструкції. Ливарна технологія дає змогу отримувати складні корпусні та машинні деталі без необхідності формувати всю геометрію виключно механічною обробкою.
Промислове чавунне лиття потребує узгодження матеріалу, конструкції відливки та технології її отримання. На результат впливають геометрія деталі, особливості форми, розташування внутрішніх порожнин, припуски на обробку, умови формування металу та вимоги до готової поверхні.
Вибір матеріалу для конкретної деталі
Марку чавуну визначають з урахуванням призначення виробу та умов його експлуатації. Важливо враховувати характер навантаження, контакт із спряженими деталями, можливе зношування та вимоги до подальшої механічної обробки.
Які фактори враховують під час вибору
| Фактор | Що враховується |
|---|---|
| Механічне навантаження | Характер роботи деталі та навантаження на її конструктивні елементи |
| Зношування | Тертя, контактні навантаження та умови роботи поверхонь |
| Геометрія | Товщина перерізів, переходи між ними та масивні ділянки |
| Оброблюваність | Вимоги до подальшого отримання точних поверхонь |
| Умови експлуатації | Середовище, температура та функція деталі у складі обладнання |
Матеріал пов’язаний із конструкцією
Вибір чавуну не можна розглядати окремо від геометрії виробу. Тонкі стінки, масивні вузли, різкі переходи та внутрішні порожнини по-різному впливають на формування та затвердіння металу. Тому під час технологічної підготовки оцінюють одночасно матеріал і конструкцію майбутньої відливки.
Особливості формування чавунної відливки
Форма повинна забезпечувати отримання необхідної конфігурації з урахуванням технологічних особливостей ливарного процесу. Для цього визначають поверхню роз’єму, положення моделі, необхідність стрижнів та ділянки, на яких передбачається подальше зняття металу.
Конструкція оснастки та геометрія
- визначається положення деталі відносно поверхні роз’єму;
- передбачаються технологічні ухили для вилучення моделі;
- для внутрішніх порожнин передбачаються відповідні стрижні;
- на поверхнях механічної обробки залишаються припуски;
- враховуються масивні ділянки та переходи між перерізами;
- визначається розташування елементів ливникової та живильної системи;
- забезпечується можливість очищення відливки після затвердіння.
Чому важлива рівномірність конструкції
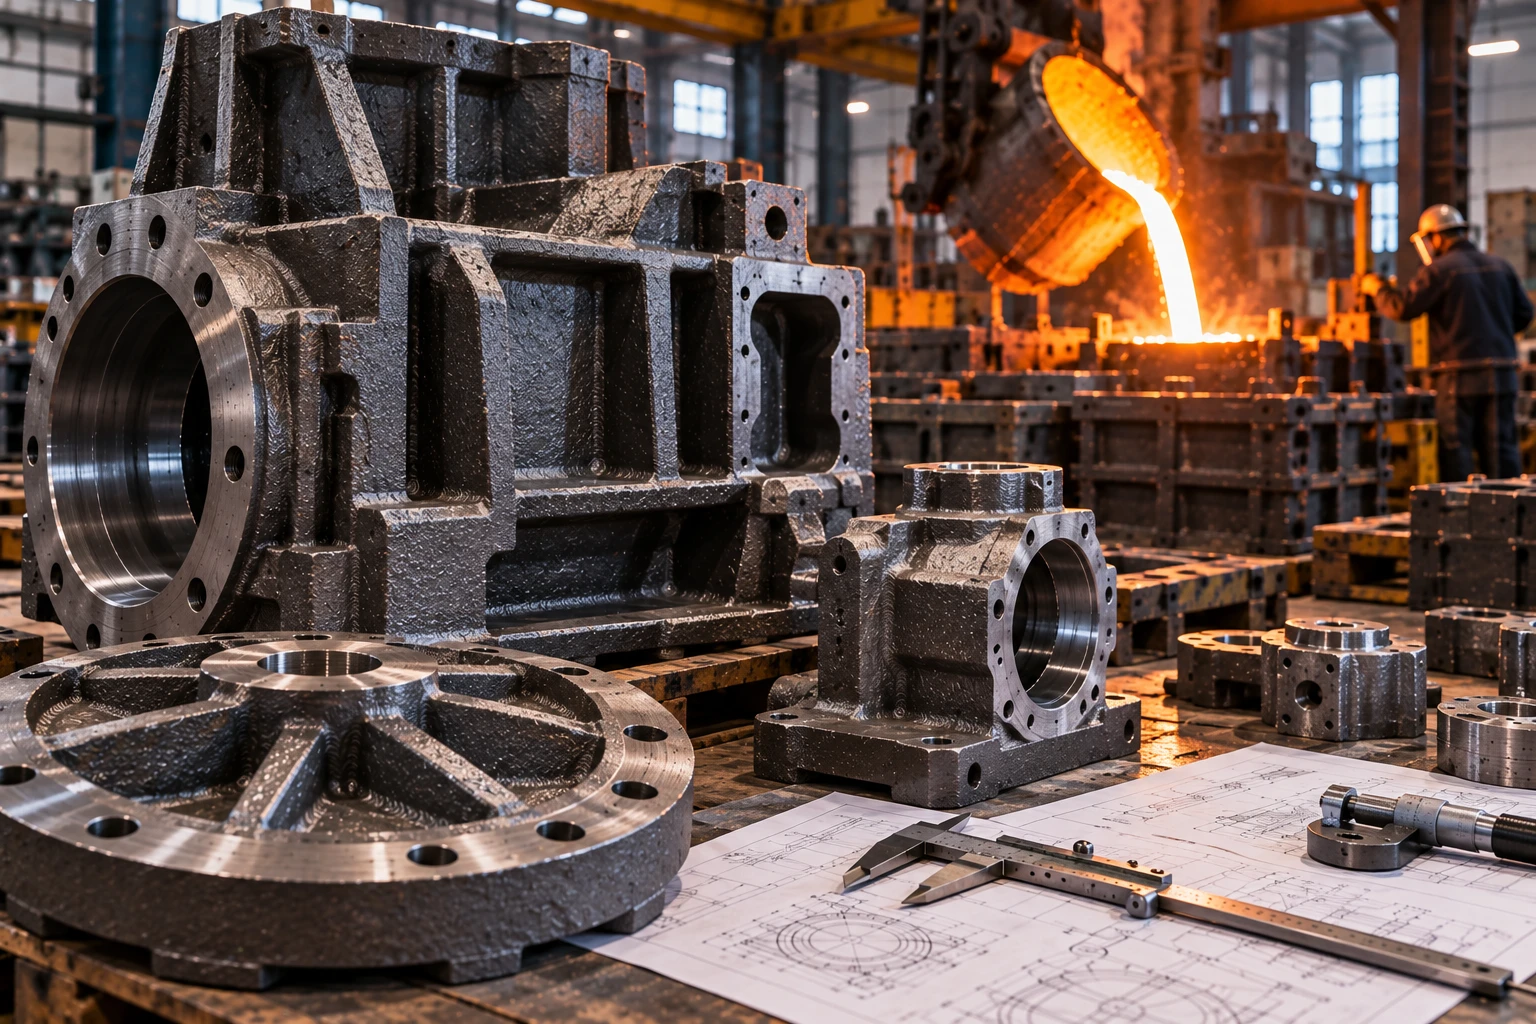
Зміна товщини перерізу впливає на швидкість охолодження та характер затвердіння металу. Великі масивні ділянки можуть потребувати окремого технологічного врахування. Тому складну деталь не можна оцінювати лише за її загальними габаритами — аналізують усі зони, які можуть впливати на формування відливки.
Механічна обробка та контроль промислової деталі
Для багатьох чавунних деталей відливка є заготовкою для подальшої обробки. Остаточні розміри посадочних поверхонь, отворів і площин спряження отримують на металообробному обладнанні. Тому ще під час проектування форми потрібно визначити, де саме буде видалятися припуск.
Послідовність отримання готового виробу
- Аналіз креслення та вимог до готової деталі.
- Визначення матеріалу з урахуванням призначення виробу.
- Розроблення конструкції модельної та стрижневої оснастки.
- Визначення припусків на поверхнях, що обробляються.
- Підготовка форми та металу до заливання.
- Формування та затвердіння відливки.
- Вибивання, очищення та видалення технологічних елементів.
- Перевірка заготовки перед механічною обробкою.
- Оброблення відповідальних поверхонь і контроль готової деталі.
Контроль має відповідати призначенню деталі
| Етап | Основні об’єкти контролю |
|---|---|
| Підготовка виробництва | Креслення, матеріал, геометрія та технологічні вимоги |
| Формування | Стан форми, стрижнів та правильність їх встановлення |
| Після вибивання | Зовнішній стан, геометрія та видимі дефекти |
| Перед механічною обробкою | Наявність необхідних припусків і придатність заготовки |
| Готова деталь | Розміри, посадки, взаємне розташування поверхонь і відповідність кресленню |
Для українських підприємств така технологічна послідовність особливо важлива під час ремонту обладнання. Якщо оригінальна деталь недоступна, виробництво може працювати за кресленням, зразком або документацією на вузол. При цьому необхідно враховувати не тільки розміри самої деталі, а й характеристики поверхонь, з якими вона взаємодіє.
У промисловому виробництві якість чавунної відливки формується на всіх етапах — від вибору матеріалу та проектування оснастки до механічної обробки й остаточного контролю. Узгодження цих операцій дозволяє отримати заготовку, яка відповідає конструкції та придатна для подальшого використання у складі обладнання.